电 话:+86-515-88800866
手 机:153-5825-9788
邮 箱:jsgaoqi@163.com
网 址:www.gaoqijx.com
地 址:江苏省盐城市大冈镇呈祥东路1号
撒粉复合机常见故障如何排查和快速解决?
一、撒粉复合机的工作原理及故障排查思路
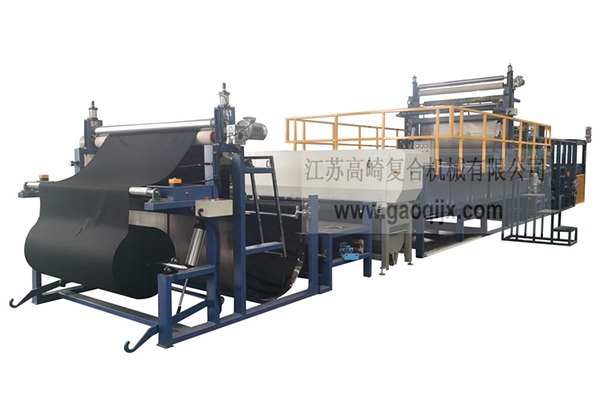
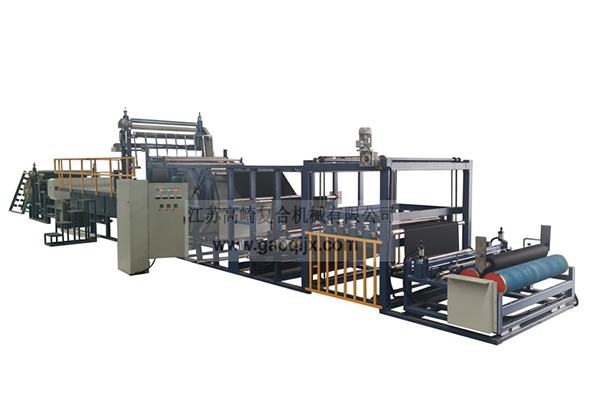
撒粉复合机是一种广泛应用于无纺布、纺织面料、过滤材料、汽车内饰、鞋材、家居用品及复合材料生产的设备。其主要通过撒粉装置将热熔胶粉或其他指定粉体均匀撒布在基材表面,再经过加热、熔融、压合和冷却等工序,使不同材料牢固复合在一起。
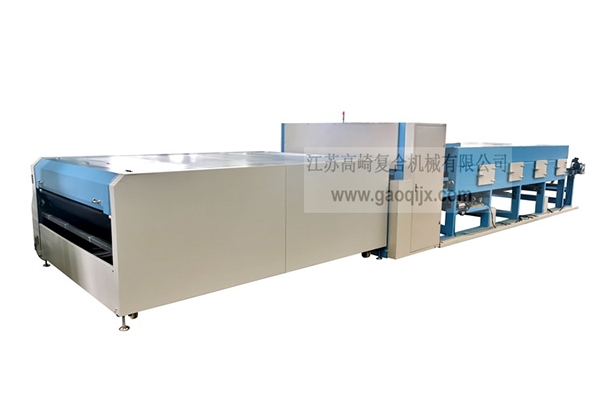
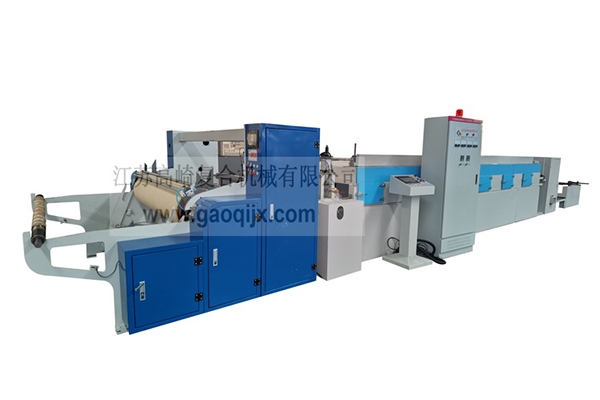
设备通常由放卷机构、张力控制系统、撒粉装置、粉体回收系统、加热装置、压合辊、冷却装置、牵引机构和电气控制系统组成。由于涉及机械传动、粉体输送、温度控制及材料复合等多个环节,实际生产中可能出现撒粉不均、复合强度不足、材料起皱、温度异常、输送跑偏及设备停机等问题。
排查故障时,应遵循“先观察现象、再定位环节、后处理原因”的原则。对于涉及加热、传动、气动和电气系统的故障,应先按照设备规程停机,并在需要时切断、隔离能源,避免在设备运行状态下直接清理或调整危险部位。
二、常见故障一:撒粉不均匀
撒粉不均匀是撒粉复合机较常见的问题,表现为材料表面局部粉体过多、局部缺粉、横向分布不一致,或者出现条纹状、斑点状的撒粉痕迹。
1. 主要原因
粉仓内粉体受潮、结块,流动性下降。
撒粉辊、振动筛或供粉机构运行不稳定。
撒粉辊间隙、转速或振动参数设置不合理。
粉体粒径分布不一致,或者粉体中混入杂质。
基材运行速度波动,导致单位面积撒粉量发生变化。
2. 排查与解决方法
首先观察撒粉不均匀的分布规律。如果缺粉或堆粉呈现固定的横向条纹,应重点检查撒粉辊、刮粉板、筛网及供粉口是否存在局部堵塞或磨损。如果撒粉量随运行速度变化,则应检查供粉速度与基材速度之间的匹配关系。
其次,检查粉体是否存在受潮、结块或流动不畅的现象。应按照材料供应商要求储存粉体,并清除供粉系统内允许清理的积粉和异物。
最后,逐步调整撒粉速度、辊隙、振动频率等参数,并在稳定工况下取样检查。每次只调整一个主要参数,更容易确定问题来源。
注意:清理撒粉辊、筛网或供粉口前,应停止设备并隔离相关能源,防止卷入、夹伤或意外启动。
三、常见故障二:复合牢度不足、材料容易分层
复合牢度不足表现为复合后的两层材料容易剥离、局部脱胶,或者经过弯折、拉伸后出现明显分层。
1. 主要原因
加热温度不足,热熔胶粉没有充分熔融。
加热温度过高,导致胶粉性能下降或基材受损。
撒粉量不足,胶粉覆盖率不够。
压合压力不足,材料接触不充分。
基材表面存在油污、水分或其他污染物。
生产速度过快,加热时间和压合时间不足。
胶粉型号与基材或复合工艺不匹配。
2. 快速处理方法
先确认温控仪表显示值与实际加热状态是否一致,并检查加热区温度是否均匀。随后观察胶粉熔融状态、材料表面及压合后的粘接效果。
如果胶粉没有充分熔融,可在设备允许范围内逐步调整温度或降低运行速度;如果胶粉已经熔融但粘接仍不牢,应检查压合压力、撒粉量、基材表面状态以及胶粉的适用性。
对于需要准确控制粘接性能的产品,应通过剥离强度或其他规定的检测方法验证调整效果,不能仅凭手工拉扯判断产品合格。
需要注意,温度并非越高越好。过高温度可能引起胶粉变色、材料收缩、基材热损伤及设备积胶,应严格遵守胶粉和基材的工艺要求。
四、常见故障三:基材起皱、褶皱或跑偏
基材起皱和跑偏通常发生在放卷、撒粉、压合或牵引过程中,会直接影响产品外观、复合宽度和生产稳定性。
1. 主要原因
放卷张力与牵引张力不匹配。
左右两侧张力不一致。
导辊表面有积胶、粉尘或其他污染物。
导辊安装不平行,轴承转动不顺畅。
基材卷材本身存在松紧不均、卷边或厚度差异。
压合辊左右压力不一致。
2. 排查与解决方法
首先观察材料从放卷到收卷的运行轨迹,确定起皱或跑偏首 次出现的位置。如果材料在进入压合区之前已经偏移,应优先检查放卷机构、导辊和张力控制系统;如果材料进入压合区后才发生偏移,则应检查压合辊平行度、辊面清洁情况及两侧压力。
其次,检查张力设定是否与材料厚度、弹性和幅宽相适应。薄型无纺布、弹性织物和复合薄膜对张力的敏感程度不同,应采用适合具体材料的参数。
调整时应小幅改变张力或纠偏参数,并观察材料运行状态。不要在设备高速运行时直接用手拉扯材料或触碰导辊,以免造成卷入伤害。
五、常见故障四:加热温度异常或升温缓慢
加热系统异常可能导致胶粉无法充分熔融,也可能引起胶粉过热、材料变形或复合质量不稳定。
1. 主要原因
加热管、加热板或其他加热元件损坏。
温度传感器松动、损坏或测量偏差。
温控器参数异常。
电源供电不稳定,或加热回路接触不良。
加热区积胶、积粉,影响热量传递。
加热装置散热异常,或者保温结构损坏。
2. 排查步骤
第 一步,检查温控器显示、加热指示灯和报警信息,确认设备是否处于正常加热状态。
第 二步,检查各加热区的温度变化。如果只有某个区域升温缓慢,应重点排查对应的加热元件、传感器和线路;如果所有区域都异常,则需要检查供电、控制参数及整体加热系统。
第三步,在设备冷却并按规定隔离能源后,由具备资质的维修人员检查加热元件、接线端子和温度传感器。
对于涉及电气回路的故障,不应带电拆卸或随意短接传感器、继电器及安全联锁装置。
六、常见故障五:粉体堵塞、供粉中断
粉体堵塞会造成撒粉量突然下降、局部断粉,严重时可能导致整条生产线无法正常运行。
主要原因包括粉体受潮、粒径不合适、供粉口积粉、筛网堵塞以及供粉电机或振动机构故障。
处理时,应先确认粉仓内是否有足够的粉体,再检查供粉口、筛网和输送机构是否存在堵塞。若粉体结块,应按照材料要求处理或更换,不宜直接将明显受潮的粉体投入生产。
如果机械部件没有堵塞,还应检查供粉电机、振动器及控制系统是否正常。
日常生产中,应保持粉仓干燥、做好密封,定期检查筛网和供粉机构,并记录不同粉体批次的流动性变化,以减少重复堵塞。
七、常见故障六:压合效果不稳定或表面出现气泡
复合产品出现气泡、局部空鼓或表面压合不均,可能与加热、压合及材料状态有关。
常见原因包括压合压力不足、压辊表面污染、胶粉熔融不均、材料含水率较高,以及复合过程中夹带空气。
排查时,应先检查压辊表面是否存在积胶、异物或磨损,再检查左右压力是否一致、辊面是否平行,以及加热温度是否稳定。
如果气泡集中在特定材料批次,还应检查基材含水率、表面处理状态和材料本身的透气性。必要时通过调整压合压力、运行速度和加热条件进行小批量试验。
如果压辊存在明显损伤或机械变形,应停机维修,不宜通过不断增加压力来掩盖机械问题。
八、常见故障七:电机报警、设备突然停机
设备突然停机可能由过载、传感器异常、急停触发、安全门联锁动作、气源不足或控制系统故障引起。
建议按照以下顺序排查:
查看触摸屏或控制柜上的报警代码,记录故障发生时间及当时的运行状态。
检查急停按钮、安全门、限位开关及其他安全联锁是否处于正常状态。
确认电机、减速机、输送辊和其他运动部件是否存在卡滞或异常负载。
检查气动系统压力及相关执行机构是否正常。
若涉及变频器、电机保护器或控制线路,由专业维修人员依据设备电气图进行检测。
故障排除后,应按照设备规定执行复位和试运行程序。不得为了恢复生产而屏蔽安全联锁,或反复强制复位仍未查明原因的故障。
九、常见故障快速排查对照表
故障现象
优先检查部位
处理方向
撒粉不均、出现条纹
撒粉辊、筛网、供粉口
清理堵塞,检查辊隙和供粉量
复合后容易分层
加热区、压合辊、胶粉状态
核实温度、压力、速度及材料兼容性
基材起皱或跑偏
放卷张力、导辊、纠偏系统
调整张力,检查辊面和安装状态
温度升不上去
加热元件、传感器、控制回路
检查温控和加热系统
供粉中断
粉仓、筛网、供粉电机
排除堵塞,检查粉体状态及驱动机构
表面出现气泡
压辊、温度、基材状态
检查压力、加热均匀性及材料含水率
电机报警或停机
报警代码、传动部件、保护装置
查明报警原因后按规程复位
十、日常维护与预防措施
要降低撒粉复合机的故障率,日常维护比故障发生后的临时处理更加重要。
每班检查:检查粉仓、撒粉辊、导辊和压合辊表面,观察供粉、温度及材料运行是否稳定。
定期清洁:按照设备规程清理积粉、积胶和过滤部件,避免粉尘积聚影响运行。
定期润滑:根据设备说明书检查轴承、链条、传动机构及其他需要润滑的部位。
定期校准:检查温度传感器、张力控制、纠偏装置和相关测量系统。
做好生产记录:记录粉体批次、温度、速度、压力、撒粉量及故障情况,便于追溯和优化工艺。
加强安全管理:涉及粉尘的设备应做好粉尘控制和必要的防静 电、防火措施;涉及加热、辊压和传动部件的维修工作,应按规定停机并隔离能源。
十一、总结
撒粉复合机常见故障主要集中在撒粉不均、复合牢度不足、材料起皱跑偏、温度异常、供粉堵塞、压合质量不稳定以及电气报警等方面。
排查时,应结合故障出现的位置、发生频率及设备报警信息,优先检查对应的机械、供粉、加热、压合和控制系统。处理过程中应遵循先排除明显异常、再逐步调整工艺参数的原则,避免盲目提高温度、压力或运行速度。
通过建立标准化的点检、清洁、润滑和质量检测制度,并做好生产参数及故障记录,可以有效减少停机时间,提高复合产品质量和设备运行稳定性。对于无法明确定位的电气、传动或加热故障,应由专业维修人员处理,确保设备安全、生产稳定。




 苏公网安备32090302000483号