电 话:+86-515-88800866
手 机:153-5825-9788
邮 箱:jsgaoqi@163.com
网 址:www.gaoqijx.com
地 址:江苏省盐城市大冈镇呈祥东路1号
撒粉复合机生产厂家的服务体系怎样完善?
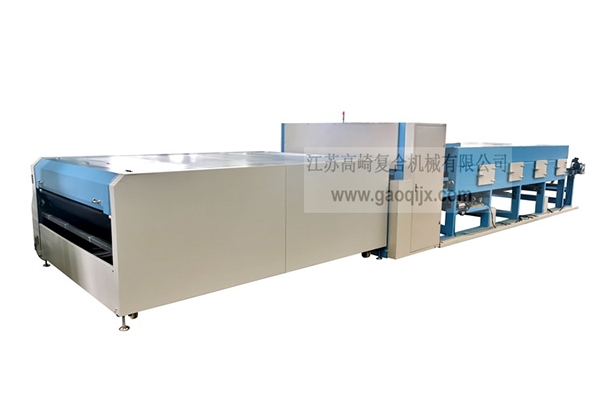
撒粉复合机主要用于鞋材、服装面料、箱包材料、汽车内饰、过滤材料、无纺布、海绵、膜材等产品的复合加工。设备涉及撒粉、加热、熔融、复合、冷却、收卷等多个环节,因此客户选择厂家时,不能只看设备本身,还要关注厂家能否建立一套完整的售前、售中、售后服务体系。
一个比较完善的撒粉复合机厂家服务体系,应当贯穿项目的整个生命周期,从前期需求沟通、方案设计,到设备安装调试、操作培训,再到备件供应、远程诊断和定期维护。只有把这些环节衔接起来,才能真正降低客户的使用成本和停机风险。
一、售前做好需求分析,而不是只介绍设备
撒粉复合机的配置并不是完 全固定的。
不同客户使用的:
基材类型;
粉料类型;
粉末粒径;
上粉量;
复合宽度;
生产速度;
加热方式;
复合温度;
收卷方式;
都可能存在差异。
因此,厂家在售前阶段首先应该详细了解客户的生产需求,再制定设备方案。
例如客户需要生产汽车内饰材料和生产服装衬布,虽然都可能使用撒粉复合技术,但对设备的撒粉精度、温控要求、生产速度以及复合强度要求可能并不相同。
比较完善的厂家不会简单地说“我们有某某型号”,而是应该根据客户的实际工艺进行配置。
二、提供清晰的技术方案和参数说明
在确定方案之后,厂家应向客户提供完整的技术资料。
至少应该明确:
有效工作宽度;
适用基材范围;
适用粉料范围;
最 大生产速度;
撒粉量调节范围;
加热温度范围;
温控精度;
复合方式;
收放卷方式;
装机功率;
压缩空气需求;
整机尺寸;
设备重量;
电气配置;
环保要求。
尤其需要注意的是,设备的“理论最 高速度”和客户实际能够达到的稳定生产速度并不一定相同。
因此厂家最 好结合具体材料进行测试,并明确实际生产条件,而不是单纯用一个最 高速度作为宣传指标。
三、做好样品试机和工艺验证
对于撒粉复合机来说,样品测试非常重要。
因为设备参数合适,并不意味着客户的具体材料一定可以直接生产。
如果条件允许,厂家可以使用客户提供的:
基布;
无纺布;
薄膜;
海绵;
皮革;
粉末;
胶黏剂;
进行实际试机。
观察:
撒粉是否均匀;
上粉量是否稳定;
粉末利用率如何;
加热是否均匀;
胶粉熔融情况;
复合牢度是否满足要求;
材料是否出现变形;
收卷是否整齐。
通过样品测试,可以提前发现工艺问题,避免设备交付以后才发现无法满足产品要求。
四、设备制造过程中做好质量管理
售前方案确定以后,服务并没有结束。
厂家还应该建立设备生产过程中的质量控制体系。
例如对:
机架焊接;
导辊加工;
轴承安装;
加热系统;
撒粉机构;
输送系统;
电气控制柜;
PLC程序;
变频器;
温控系统;
进行逐项检查。
特别是撒粉机构,它直接关系到产品质量。
如果撒粉不均匀,就可能造成局部缺胶、局部胶量过大等问题,最终影响复合效果。
因此厂家应该在出厂前完成必要的空载和负载测试。
五、出厂前进行完整的设备验收
设备发货之前,厂家好进行预验收。
可以根据双方约定的技术协议,对设备进行:
空运转测试;
温控测试;
撒粉测试;
速度测试;
联动测试;
安全保护测试;
电气系统测试。
如果客户提供了实际材料,还可以进行成品测试。
对于大型设备,也可以邀请客户到厂家进行现场验收。
这样做的好处是能够提前解决问题,避免设备运输到客户工厂以后才进行大量调整。
六、安装调试服务要真正落实
设备到厂以后,安装调试是服务体系中的重要环节。
专业厂家通常需要提供:
安装指导;
电气接线指导;
机械调整;
温控参数设置;
撒粉机构调试;
复合压力调整;
收放卷张力调整;
整机联动测试。
调试人员还应该根据客户实际材料进行生产测试。
例如:
基材进入 → 撒粉 → 加热 → 熔融 → 复合 → 冷却 → 收卷
整个过程都需要进行参数匹配。
如果厂家只是把机器安装好、通电以后能够运行,就认为服务完成,这样的服务体系并不完整。
七、操作培训也是服务的一部分
设备交付以后,客户员工是否会使用,直接影响生产效率。
因此厂家应该对操作人员、维修人员和管理人员进行培训。
培训内容可以包括:
操作培训
开机步骤;
停机步骤;
正常生产操作;
参数调整;
换料方法;
换卷方法;
异常停机处理。
维护培训
日常清洁;
导辊维护;
轴承检查;
撒粉机构清理;
加热系统检查;
电气柜维护。
故障培训
例如:
撒粉不均;
粉末堵塞;
温度异常;
复合不牢;
收卷跑偏;
张力不稳定;
电机报警。
让客户人员不仅“会开机器”,还知道出现问题以后应该如何判断。
八、建立远程售后服务机制
现在的工业设备越来越多采用PLC、触摸屏、变频器等自动化控制系统,因此厂家可以建立远程技术支持机制。
当客户遇到设备报警或者参数异常时,可以通过:
电话;
视频;
在线会议;
远程诊断;
控制系统数据分析;
帮助客户快速判断故障原因。
例如客户反馈:
“设备温度一直升不上去。”
厂家售后人员可以依次排查:
温控程序 → 温度传感器 → 加热管 → 固态继电器 → 电气线路 → 控制参数。
相比单纯让客户“检查一下”,远程诊断能够提高故障处理效率。
九、建立快速备件供应体系
撒粉复合机长期运行以后,一些部件属于正常损耗件。
例如:
轴承;
加热元件;
密封件;
传感器;
皮带;
电气元件;
刮板;
导辊相关部件;
撒粉机构易损件。
厂家最 好建立标准化备件清单,并明确:
零件型号;
适用设备;
更换周期;
库存情况;
采购方式;
售后联系方式。
对于关键客户,还可以建议储备一定数量的易损备件。
因为对于连续生产企业来说,真正昂贵的可能不是一个零件本身,而是设备停机造成的生产损失。
十、做好定期回访和预防性维护
完善的服务不能只在机器出现故障以后才开始。
设备运行一段时间后,厂家可以主动回访客户,了解:
设备运行情况;
实际产能;
产品质量;
能耗;
易损件情况;
操作人员反馈;
是否存在重复故障。
如果发现某个部件已经接近使用寿命,可以提前提醒客户更换。
这种方式属于预防性维护,比设备发生严重故障以后再维修更加主动。
十一、建立完整的设备档案
对于长期合作的客户,厂家可以为每台设备建立档案。
档案包括:
设备型号;
出厂编号;
生产日期;
技术参数;
电气图纸;
PLC程序版本;
易损件清单;
维修记录;
更换零件记录;
历史故障;
工艺参数。
这样以后客户需要维修时,售后人员可以快速查询设备信息。
如果更换过PLC、变频器或者其他控制部件,也应该及时更新档案。
十二、售后响应速度也要有明确标准
一个成熟的服务体系应该制定明确的售后响应机制。
例如:
客户报修后及时确认;
普通问题提供远程指导;
无法远程解决的问题安排现场服务;
关键故障优先处理;
备件及时发货;
维修完成后进行回访。
企业甚至可以按照故障等级制定服务流程。
比如:
一般故障:远程技术支持。
影响生产的故障:优先安排技术人员处理。
重大故障:启动专项售后机制,协调技术、生产和备件部门共同解决。
这样能够避免客户遇到问题后不知道找谁,也避免售后部门内部沟通效率低。
十三、服务体系还应该覆盖工艺优化
对于撒粉复合机来说,售后服务不应该仅仅停留在“修机器”。
如果客户发现:
撒粉量不稳定、复合强度不足、产品边缘缺粉、粉末利用率低。
厂家技术人员应该帮助分析到底是:
粉料粒径问题;
撒粉机构问题;
基材张力问题;
温度问题;
速度问题;
压力问题;
胶粉熔融问题;
而不是简单更换零件。
也就是说,好的服务体系应该逐渐从设备维修型服务向设备+工艺技术服务转变。
十四、如何判断一个撒粉复合机厂家的服务体系是否完善?
采购设备时,可以询问以下问题:
是否可以根据产品进行方案设计?
是否支持样品试机?
是否提供完整技术参数?
是否有出厂验收流程?
是否提供现场安装调试?
是否提供操作培训?
是否有远程技术支持?
是否能够提供原厂备件?
关键备件是否有库存?
售后响应时间是多少?
是否提供定期回访?
是否保存设备技术档案?
PLC程序和电气图纸是否完整?
是否能够提供工艺参数优化服务?
如果厂家能够把这些内容形成书面化、标准化的服务流程,通常比仅仅承诺“售后有保障”更具有参考价值。
总结
撒粉复合机生产厂家的服务体系,要真正做到完善,不能只依靠“出了问题有人维修”,而应该建立覆盖设备全生命周期的服务模式:
售前需求分析 → 技术方案 → 样品试机 → 设备制造 → 出厂验收 → 安装调试 → 操作培训 → 远程支持 → 备件供应 → 定期回访 → 预防性维护 → 工艺优化。
对于购买撒粉复合机的企业来说,选择厂家时除了比较设备价格、生产速度、复合宽度、自动化程度和配置,还应该考察厂家的售后团队、技术能力、备件供应能力以及实际服务案例。
尤其是连续生产型企业,设备一旦停机,影响的不仅是维修费用,还可能影响交货周期和生产计划。因此,一个真正完善的服务体系,核心目标就是做到设备交付有人管、安装调试有人带、生产过程有人指导、发生故障有人响应、长期运行有人维护。这样才能让撒粉复合机从“买回来能运行”,进一步做到“长期稳定运行”。



 苏公网安备32090302000483号